食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
楼盘大环境
西北地域某中型黑碑酒厂,年产量黑碑酒5万千升。固有办理装置建于2012年,要面对办理力达不到、能效职业技术困难。202一年实现进行改造,设定办理范围5000m³/d。
生产废水基本成分的特点
化工废水关键根据糖化、堆肥、灌装线等工艺程序,有以下的结构特征:
可什么是生化性好(BOD/COD>0.6)
高渗透压有机的容载(COD 2500-4000mg/L)
温度因素浮动大(25-55℃)
含许多鲜酵母残留物、麦糟等悬浮按钮物
企业创新工序方案
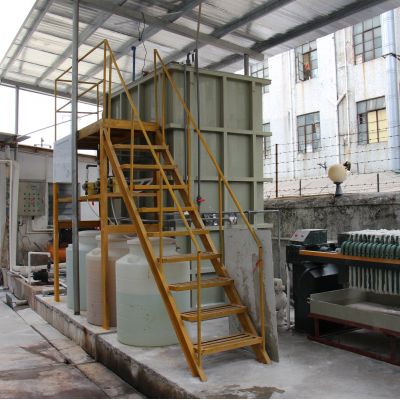
整修利用"高效能厌氧发酵+短程水解酸化"搭配组合工艺设备:
预清理
:缩放排水槽→热交換系统化(降低温度的至35℃)→涡凹气浮
主要办理
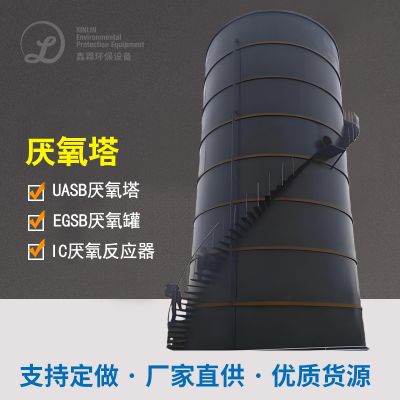
:IC水解酸化池化学管式反应器(COD工况15kg/m³·d)→短程水解酸化细菌反水解酸化细菌SBR池
市场回收分类处理
:活性污泥沼气池生产发电(日访问量生产发电能2000kWh)
自动化操控
:使用同屏在线检测站装置,实时更新宏观调控DO、ORP等技术指标
运营作用
处理后一项指標相对比较《黑啤工农业感染物的排放标》(GB19821-2005):
COD ≤ 50mg/L(弄掉率98.5%)
TN ≤ 10mg/L
吨水治理总成本大幅度降低35%
年省煤气费约76万元,沼气池电站年受益1二十万元,股权投资收回期减小至4.2年。

 扫一扫添加微信