一、焊接烟尘废气处理案例
1. 客户公司背景
企业名称:某大型汽车零部件制造企业(年产焊接件500万件,员工2000人)
业内需求:
排放物环境破坏难治:点焊产线引发大量的铝合金烟气(FeO、MnO等)、臭氧老化(O₃)及甲醛释放性有机酸物(VOCs),产线PM2.5氨水浓度超过150-200mg/m³;
安全内控压力值:多少次因飘尘偏高被安全相关部门处罚,面对下市整改计划风险控制;
生产设备老化试验:传统性单机版激光脉冲安装除尘设备器进行过滤学习效率低,年处理加盟费超¥110万;
的安全安全风险性:金属材质烟尘常期积累更多易触发爆炸声,劳务工良好风险性高。
二、废气处理工艺设计
核心工艺路线
“源头控制-高效净化-智能监控”工艺:
原头的控制:
运动式位置通风整体:在各个点焊功位装吸气罩(新排风量500-800m³/h),应用脉冲激光感测器器实时视频检测粉尘渗透压,手动调接新排风量;
开放式运行台:对超大铝件焊接生产区域性做好全开放式设汁,才能减少无企业污染物。
预加工处理的时候:
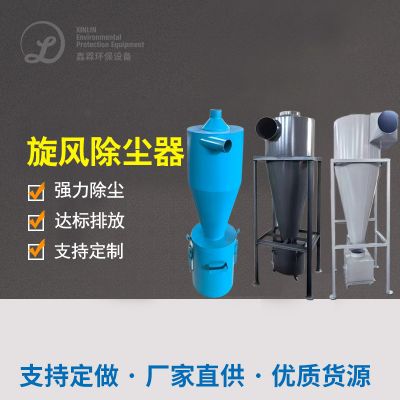
漩风拆分法器:去掉比表面积>10μm的粗科粒焊接烟尘,拆分法质量≥80%。
高效、性价比最高空气净化价段:
催化氧化剂:TiO₂光触媒耐磨涂层,太阳光的紫外线光照强度射下吸附三氧(O₃)及VOCs,避开率≥90%。
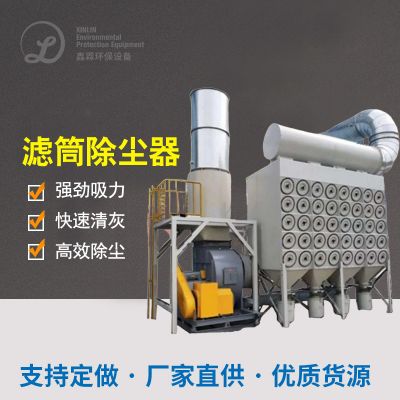
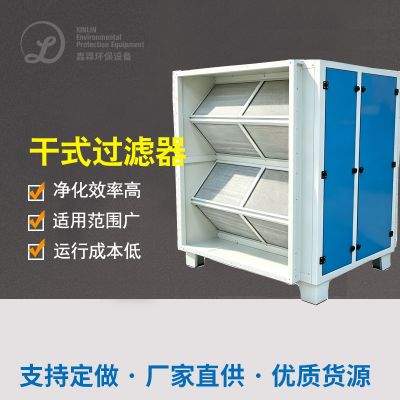
双层滤心:覆亚膜PTFE滤筒(过滤器gps精度0.3μm)屏蔽PM2.5及复合粒子;
脉冲信号喷吹阀:智力定时执行清灰,压力≤800Pa,安全使用期限≥2年。
包覆式滤筒抑尘器:
臭氧杀菌崔化吸附安装:
层次水净化与减排:
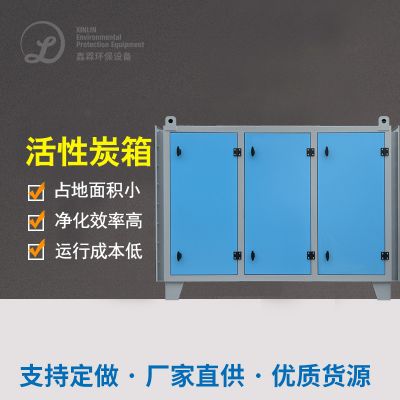
活性酶类炭吸咐塔:吸咐稳定度VOCs及味道固体,动图吸咐存储空间≥1.0kg/m³;
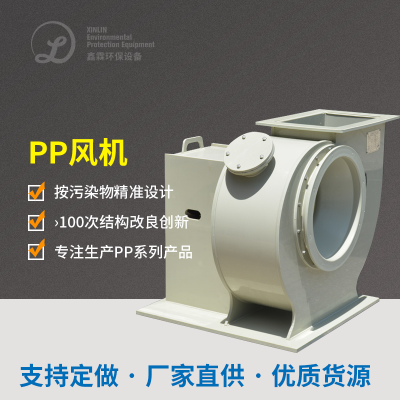
抽滤轴流风机:切实保障排出物标准排出至烟道(角度≥30米)。
三、装置设计与运行环境
四、废气处理难点与解决方案
存在的问题1:激光焊接烟气粉尘比表面积微小且细化
选择覆亚膜PTFE滤筒,孔隙度率≤0.1μm,屏蔽生产率≥99.5%;
快速设置层级滤过(漩风+滤筒),下降粉尘浓度承载。
现状分析:
疑难问题2:嗅氧与VOCs联合综合治理
采用TiO₂光触媒金属崔化剂的作用剂,UV紫外线光金属崔化剂的作用氧化物速度≥90%;
准时拆卸崔化剂(每2年有一次),减少活性氧变低。
策略。:
薄弱环节3:设配维系生产成本非常高
滤筒采取“易拆解快装设计”,服务器维护时长就缩短50%;
配值自动化网络监控体系(PM2.5调节器器+压差大报警信号),晚到预警信息故障率。
探析:
五、加工疗效认可
六、客户反馈
生态环保合规性:接连2年确认ISO 14001认可,产线PM2.5氧浓度降低90%,获选“清潔生产制造教师示范企业主”;
经济能力高效益:
年节约使用滤筒更換成本费用¥115万;
机器设备万元产值能耗降40%,年可节约电价¥60万;
生活效果:
职工上呼吸道道疫情客户投诉率减低75%;
周围气体质理有明显提高,获居委会城市居民共同青睐。
归纳
该措施使用“转移收集-多极油烟净化器-光崔化氧化物-抗逆性炭离心分离”4个等级协同工作艺,处理了电焊焊接烟气孔径细、化学物质繁琐、处理麻烦大的重要方面,颇具高效性性、低维护保养研制费与人身保密性,而以二手车研制、钢组成粗加工、铝合金材质等职业出具规范!

 扫一扫添加微信