一、餐厨垃圾处理站废气处理案例
1. 客户公司背景
企业名称:某市餐厨垃圾处理中心(日处理量1000吨,员工150人)
行业内困扰:
有机肥料废气物感染明显:厨余生活垃圾池肥、水解酸化池面团发酵及工业废水操作站呈现高质量浓度加硫氢(H₂S)、二氧化氮(NH₃)、甲硫醇(CH₃SH)及析出性有机肥料物(VOCs),园区及相应有异味相关问题出色;
干净安全压:重复因异味浓度值超出标准被城市居民投诉信,遇到环保整顿改修隐患;
科技关键问题:传统艺术化学消除法操作直接材料费偏贵,年运营材料费超¥400万;
管理系统困难:废气排放材质复杂性机动,形式化加工过程不可稳定的标准。
二、废气处理工艺设计
核心工艺路线
“分阶段治理-多级协同”工艺:
来源控住:
全封闭式式气体压力集气:在建筑废弃垃圾卸料坑、发孝罐、城市污水办理池等产污点按照隔爆型集气罩,风速按5-10m³/min/处方案,覆盖住全过程产污流程。
密封胶卸料模式:适用旋转卸料机+压差排水管,限制无企业废水透漏。
预解决的阶段:
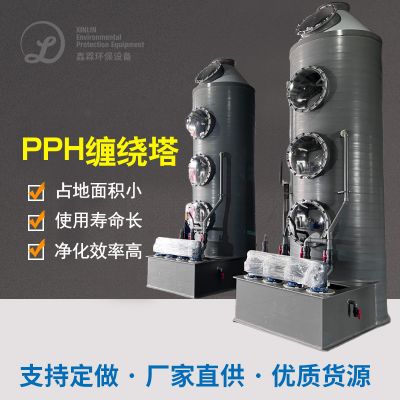
1阶段塔:插入改善生物制品组合填料(水解酸化菌+反水解酸化菌),可降解NH₃(能力≥70%);
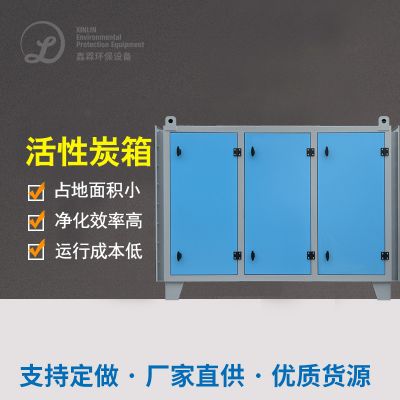
下级塔:增长活性氧炭玻璃纤维层,吸收残存VOCs及恶臭分子式。
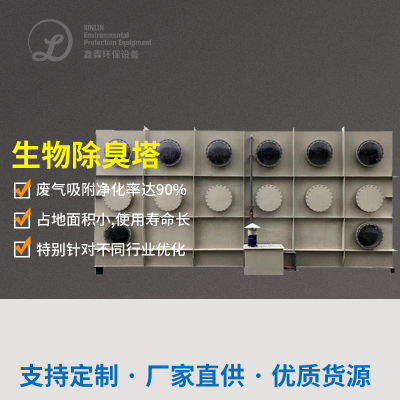
海洋生物预除理塔(二级并联):
宽度静化分阶段:
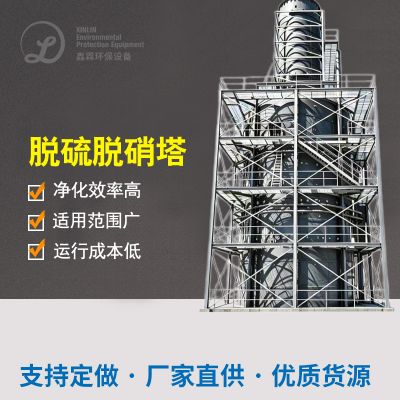
嵌套循环浆料池:NaOH/Na₂SO₃双碱调成电脑运行,烟气脱硫成功率≥95%,SO₂排放出≤35mg/m³;
自喷泵层设计的概念:4层双向自喷泵,汽液学习时间间隔≥15秒。
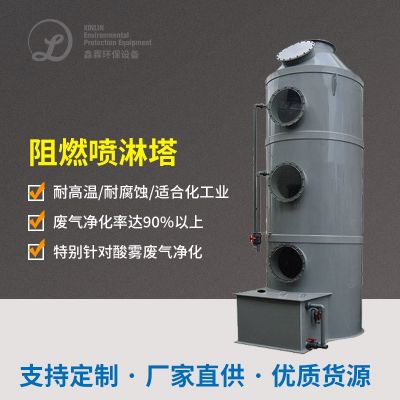
双碱法脱硫脱硝塔:
终端治理:
加工新风口尺寸:一致主新风口尺寸,粉尘爆炸气体吸附率≥99.9%,PM2.5直接排放≤5mg/m³。
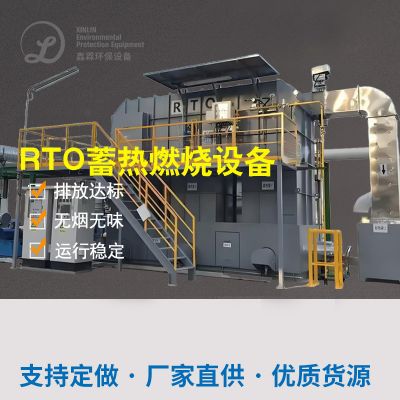
体温把握:280-320℃常温运营,VOCs转成率≥99%,热源收售率≥80%;
余热再生利用:点火新风换气机,调低清洁燃料需要量。
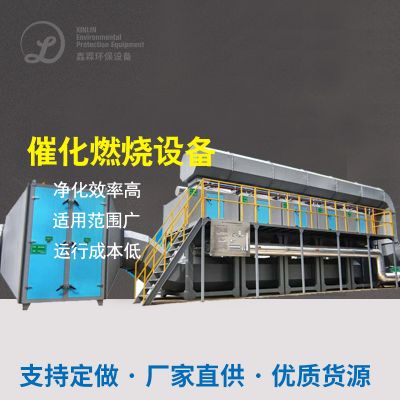
催化氧化复燃装制(RTO):
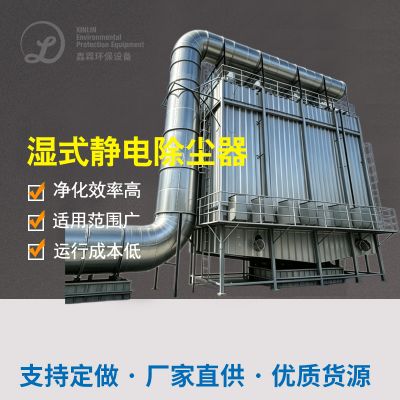
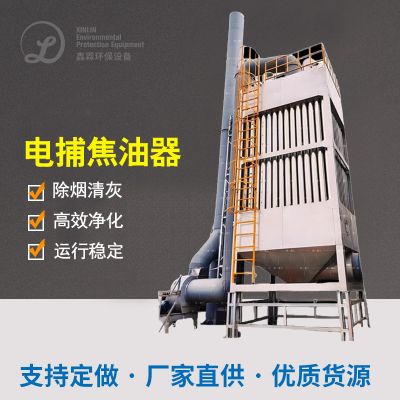
有效湿式除静电排尘器(WESP):
三、设配调试与配置单
四、废气处理难点与解决方案
难点1:高湿度导致设备腐蚀及微生物活性抑制
在生物学预治理 塔前升级改造冷冻冰箱干裝置,控制进气露点≤10℃;
生物填料从表面涂覆疏水铝层,强化抗腐化性。
具体措施:
疑难问题2:僵化异味材质(含硫醇类)难降解塑料
微生物塔后加设O3空气氧化段,拆分难溶解异味物品(如硫醇类);
按时污泥脱水菌物技术酶注射剂,升高微菌物技术耐热性。
策略:
重点难点3:氯气与混炼氢并存时的补救均衡
等级清理:生物学塔优先选择生物降解NH₃,web后台RTO清理H₂S及VOCs;
同屏在线污染监测pH值,动态的改善双碱法烟气脱硫塔解毒剂添加基数。
策略:
五、处理实际效果证实
六、客户反馈
环保合规:连续4年通过国家环保验收,臭气投诉量下降95%,获评“全国生态文明建设示范单位”;
城市发展管理效益:
年控制成本催化去除剂的计量费用的¥400万;
催化剂的作用燃燒余热发耗电量达2.5MW·h,省去然料成本低¥170万;
发展效果:作业区及近郊有异味首要消失,住人认同度升级至98%,成为了地方环保性标竿新项目。
总结
该方案通过“分源治理-生物预处理-催化燃烧-智能管控”四维协同工艺,解决了餐厨垃圾处理厂废气成分复杂、臭气治理难、运行成本高的核心问题,兼具高效性、稳定性和经济性,可为大型生活垃圾处理设施提供参考!

 扫一扫添加微信