塑胶电镀厂污废水 结合解读
一、电镀厂废水介绍
电镀厂废水是电镀生产过程中产生的混合污染物,具有 成分复杂、毒性强、危害大 的特点。主要来源于金属表面处理的前处理、电镀、后处理等工序,含有重金属离子(如铬、镍、铜)、氰化物、酸碱物质、有机物及悬浮物等污染物。若未经处理直接排放,会严重污染水体、土壤,并通过食物链富集威胁人体健康(如致癌、致畸、慢性中毒等)。
二、废水来源与主要成分
1. 主要来源
• 前处理工序:
• 酸洗工艺、碱洗有的 酸碱平衡废气(含酸洗、磷酸、氢腐蚀钠等);
• 除油、除锈方法等存在的 生产物废水处理(含润滑油、接触面亲水性剂)。
• 镀膜工步:
• 镀锌层浸洗水(含巨资属化合物、氰化物、络合剂);
• 废真空电镀液(高氧浓度天价属及有机质加剂)。
• 后解决工作:钝化、退镀等所产生的 含铬废水处理方法处理工艺(六价铬主要)和 混合物废水处理方法处理工艺(四种巨资属符合污染问题)。
• 同一收入:设施设备一系列冷却液、地表擦洗水等。
2. 典型污染物及危害
| 类别 |
典型污染物 |
危害 |
| 重金属 |
Cr⁶⁺、Ni²⁺、Cu²⁺、Zn²⁺、Cd²⁺ |
致癌、致畸,引发肝肾损伤、鼻穿孔等 |
| 氰化物 |
CN⁻(氰根离子) |
剧毒,抑制细胞呼吸,高浓度致死 |
| 酸碱物质 |
HCl、H₂SO₄、NaOH |
腐蚀管道设备,破坏水体酸碱平衡 |
| 有机物 |
表面活性剂、光亮剂、络合剂(EDTA) |
增加COD,导致水体富营养化 |
关键数据:
• 镀铬废水六价铬浓度可达 100-500 mg/L,氰化电镀废水CN⁻浓度 50-200 mg/L;
• 前办理生产废水COD氧化还原电位 300-500 mg/L,含油率量达到 200 mg/L。
三、废水处理典型案例
案例1:孝感表面处理生态产业园“零排放”项目
• 背景:该产业园集中处理园区内电镀企业废水,需解决高浓度重金属(铬、镍、铜)和氰化物污染问题,实现废水循环利用。
• 治疗技术:
- 分类收集:按废水类型(含氰、含铬、综合废水)分管道收集,避免交叉污染。
- 物化沉淀+生化处理:化学还原法将Cr⁶⁺还原为Cr³⁺后沉淀;生物法降解COD和有机物。
- 多级膜系统:超滤膜(UF)、反渗透膜(RO)深度处理,产水回用率达 99%,电导率<50 μS/cm。
- 蒸发结晶:剩余浓水机械负压蒸发,结晶盐资源化,污泥委托专业处置。
• 成效:
• 年增多天价属废气 72.64吨,COD节能降耗 182.5吨;
• 使用水质检测高于市政道路工程纯净水规则,获祖国级绿色环保示范讲解头像框。
案例2:巨科环保电镀工业园“重金属回收”项目
• 背景:园区内49家电镀企业产生的废水含铜、镍、铬等重金属,需降低处理成本并实现资源化。
• 治疗方法:
- 重金属在线回收:离子交换树脂选择性吸附铜、镍,电解回收金属粉末(铜纯度>99%)。
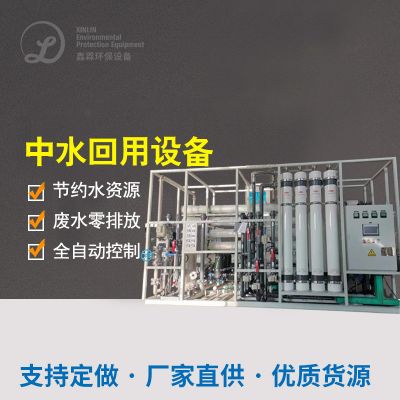
- 废水净化循环:膜分离技术(超滤+反渗透)处理后,中水回用于电镀生产线。
- 污泥资源化:污泥经脱水后提取重金属,残渣制成建材(瓷砖、砖块)。
• 成效:
• 年回收利用铜粉 401.5吨、氢空气氧化铬 120吨,资源的化回报率超 1000万元;
• 加工处理直接费用较民俗制作工艺消减 20%,园区规划工业企业年增加环保节能支出费用 40%。
四、主流处理技术对比
| 工艺 |
适用场景 |
优势 |
局限 |
| 化学沉淀法 |
高浓度重金属废水(Cr⁶⁺、Ni²⁺) |
成本低(0.5-1元/吨),操作简单 |
产生大量污泥,需危废处置 |
| 离子交换+电解回收 |
贵金属(金、银)废水 |
资源化收益高,金属回收率>95% |
投资高(>200万元),维护复杂 |
| 膜分离技术 |
深度处理与回用 |
产水品质高,可实现零排放 |
膜污染风险大,能耗较高 |
的行业未来趋势:
- 资源化与低碳化:推广重金属回收(如案例2)和浓水蒸发结晶技术,减少危废产生;
- 智能化管理:部署在线监测系统(pH、ORP传感器)动态调节药剂投加量;
- 园区集中治理:通过第三方污染治理模式(如案例1、2)降低企业环保成本。
总结
电镀厂废水治理需结合 污染物特性与资源化需求 选择工艺:
• 高毒性废水(如含氰、含铬)优先采用 化学还原+膜分离(案例1);
• 高币值高价属废水处理工艺适用性 铁离子对调回收并+反复利用(成功案例2)。
主要表现例案表达,采用 技艺全新与数字化化处理,厂家可同步软件保证的环保合规性、信息收获升高与中国社会法律责任强化装备。

 扫一扫添加微信