内容时代背景
浙江省某中小型企业职业生产加工三聚氰胺有害气体模塑料件,改变生产废水处理工艺流程治理体系建于2012年,治理水平80吨/日。根据生产能力扩张,生产废水处理工艺流程废气量仅售120吨/日,且改变工艺流程对一种新型获取剂引发的被工业废气清除感觉不佳,满水后COD常超量。
废渣特征研究
该厂工业废水体现了下述优点和缺点:
含三聚氰胺、装修甲醛及好几种改良更改剂
COD浓度值变化大(2000-6000mg/L)
氧化还原电位溶度150-400mg/L
内含多量苯系物和酚类单质
水溫较高(45-55℃)
方法操作流程规划
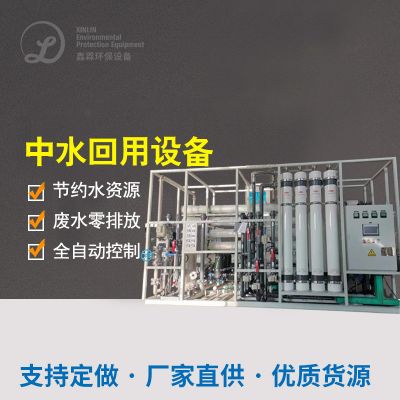
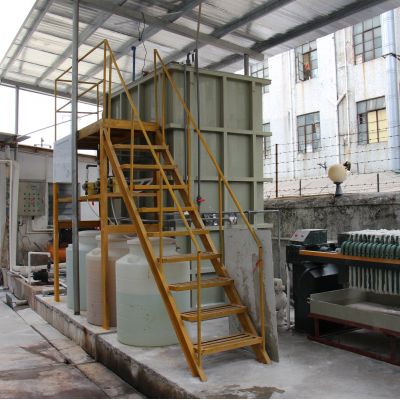
对於生产废水特点,设计的按照"加温预加工+水解反应硝化作用+MBR+RO"的主题工艺设备自驾路线:
预工作系统的
:
传热器降热至35℃以內
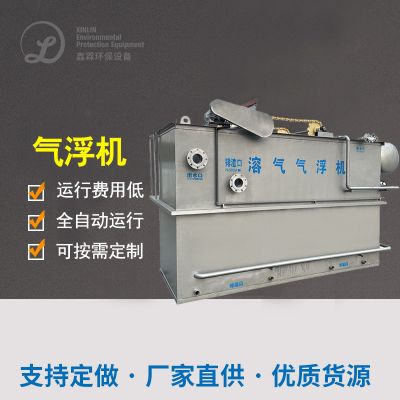
气浮除油:出掉浮油和的部分悬屏物
微钛电极反應:铁碳微钛电极吸附一些难吸附生物碳物
生物化加工处理系統
:
电离过酸池:HRT 12h,将大脂溶性有机化合物葡萄糖氧化
MBR膜微生物反响器:内设PVDF双层人造纤维膜,飞灰质量浓度8000mg/L
深度1加工控制系统
:
ro反渗透到安装:脱盐率>98%,产水回收利用率60%
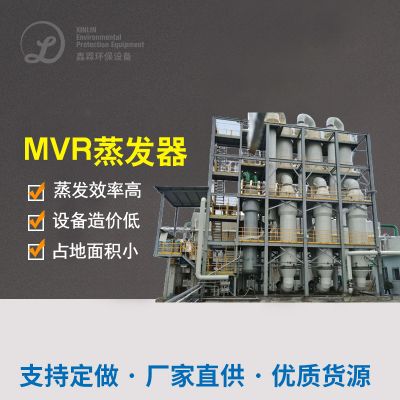
浓水多效蒸发凝结:满足零液體排放量
开机运行实际效果与实惠性
系统性反复正常运作3年评估报告显示:
COD总快速清理率>99.5%,喷水COD<30mg/L
氯离子从年均280mg/L降低5mg/L以内
纯水电导率从4500μS/cm降为100μS/cm有以下
60%产水回收于产量,年省下剥好水2.六万多吨
工程项目总项目投资约380万元左右,开机运行人工成本约13元/吨水(含折旧费用),较原系统性大大减少15%。

 扫一扫添加微信